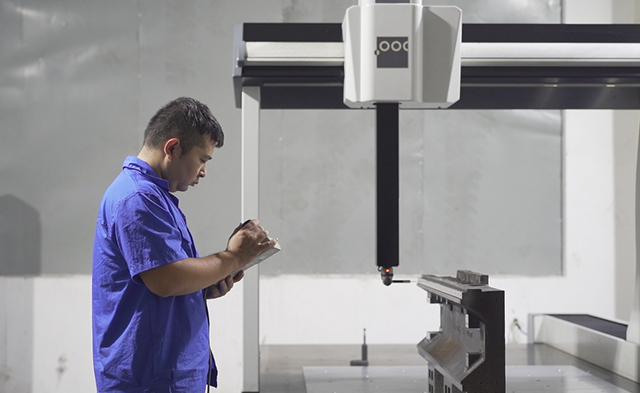
การผลิตเกียร์และเพลา
กระบวนการ: การตรวจสอบวัสดุ → การกลึงเปล่า → การกลึงหยาบ/การเก็บผิวละเอียด (การเจียร/การขึ้นรูป/การเจียร) → การเจียรที่แม่นยำ/การตกแต่งเฟือง → การรักษาพื้นผิว → การตรวจสอบขั้นสุดท้าย ความสามารถ: การตัดเฉือนเฟืองที่มีความแม่นยำสูงและศูนย์การตัดเฉือนแบบยืดหยุ่นผลิตเฟืองที่ตรงตามความแม่นยำ ISO เกรด 4 เป็นประจำ ข้อดี: การบูรณาการการทำงานหลายรูปแบบและการควบคุมเครื่องมือช่วยลดข้อผิดพลาดของโปรไฟล์และการบิดเบือนความร้อน เส้นที่ยืดหยุ่นรองรับคำสั่งซื้อแบบกำหนดเองจำนวนน้อยและหลายข้อกำหนด
การรักษาความร้อน
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). อุปกรณ์และการควบคุม: การใช้การควบคุมอุณหภูมิแบบหลายโซนสำหรับเตาเผาอเนกประสงค์และการจัดการตัวกลางในการดับอย่างเข้มงวด ทำให้ได้ชั้นคาร์บูไรซ์ที่สม่ำเสมอและความแข็งในการดับที่ควบคุมได้ ตัวบ่งชี้และการประกันคุณภาพ: ความแข็งของพื้นผิว ความลึกของคาร์บูไรซิ่ง ความเหนียวของแกน ฯลฯ ล้วนผ่านการทดสอบความแข็งและการตรวจสอบทางโลหะวิทยาก่อนออกจากโรงงาน เพื่อให้มั่นใจถึงความต้านทานการสึกหรอของพื้นผิวฟันและความต้านทานต่อความล้าของรากฟัน ข้อได้เปรียบ: การอบชุบด้วยความร้อนที่มีความเสถียรสูงช่วยเพิ่มความต้านทานการสึกหรอและอายุการใช้งานของเกียร์ได้อย่างมาก ซึ่งเป็นปัจจัยสำคัญสำหรับการทำงานที่เชื่อถือได้ในระยะยาวของตัวลดขนาดใหญ่และงานหนัก
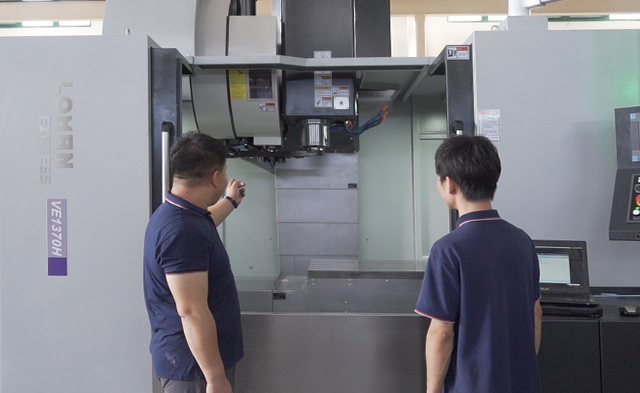
ตัวเรือนกระปุกเกียร์และการตัดเฉือนชิ้นส่วนขนาดใหญ่
ขั้นตอนการประมวลผลประกอบด้วยการตัดเฉือนหยาบของการหล่อ การกัดหยาบและการกัดขั้นสุดท้ายด้วย CNC การคว้านที่แม่นยำ และการเจาะรูเพื่อระบุตำแหน่งการประกอบ ประเด็นสำคัญ: การออกแบบเครื่องมือกลและฟิกซ์เจอร์ที่มีความแข็งแกร่งสูง ช่วยให้ตัวเรือนมีความเรียบ ความเป็นโคแอกเชียล และความแม่นยำในการติดตั้ง ลดความเครียดในการประกอบ และปรับปรุงเสถียรภาพในการปฏิบัติงาน การรักษาพื้นผิว: การหล่อโฟมที่หายไปรวมกับการตัดเฉือนที่มีความแม่นยำช่วยปรับปรุงผิวสำเร็จและความสม่ำเสมอของมิติของตัวเรือนเกียร์
สมดุลความร้อน สมดุลไดนามิก และการควบคุมเสียงรบกวน
ก่อนและหลังการประกอบ ส่วนประกอบที่หมุนแต่ละชิ้นจะผ่านการทดสอบความสมดุลแบบไดนามิกของโรเตอร์และการวิเคราะห์การสั่นสะเทือนของเสียงรบกวน ด้วยการเพิ่มประสิทธิภาพการตัดแต่งโปรไฟล์ฟัน ระยะห่างที่พอดี และการออกแบบการหล่อลื่น เสียงรบกวนจะถูกระงับที่แหล่งกำเนิด และปรับปรุงประสิทธิภาพการส่งผ่าน ผลลัพธ์: ตรวจสอบให้แน่ใจว่าไม่มีการสั่นสะเทือนหรือเสียงรบกวนที่ผิดปกติระหว่างการทำงานของเครื่องจักรทั้งหมด และปรับให้เข้ากับการใช้งานที่ไวต่อเสียงรบกวน (เช่น พลังงานลม การผลิตที่มีความแม่นยำ ฯลฯ)
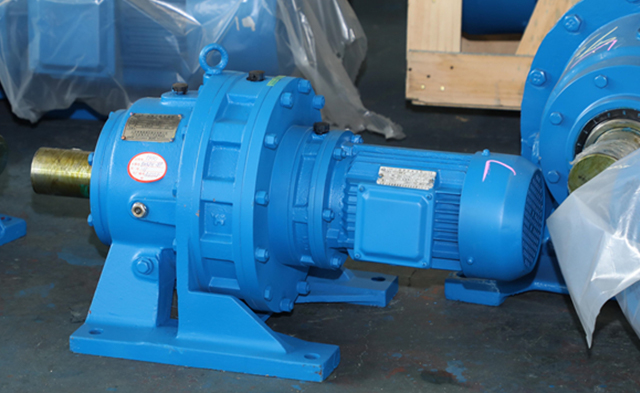
การประกอบและการปิดผนึก
การประกอบดำเนินการตามขั้นตอนการปฏิบัติงานมาตรฐาน (SOP) และการควบคุมแรงบิด/ช่องว่าง มีการนำมาตรการปิดผนึกและการป้องกันการรั่วไหลที่เข้มงวดมาใช้ที่ข้อต่อสำคัญ การจัดการส่วนประกอบและระบบตรวจสอบย้อนกลับการประกอบทำให้มั่นใจได้ว่าสามารถตรวจสอบแหล่งที่มาของชิ้นส่วนและกระบวนการประกอบของผลิตภัณฑ์แต่ละรายการ
ติดต่อเรา
-
ที่อยู่โรงงาน
เลขที่ 10 ถนนไท่เหยาเหนือ เมืองเหยาหวาง เมืองไทซิง มณฑลเจียงซู ประเทศจีน
- อีเมล
-
โทรศัพท์
86-139 5115 9007
ลิขสิทธิ์ © TAIXING REDUCER CO., LTD. Rights Reserved.
ประเทศจีน ผู้ผลิตตัวลดเกียร์อุตสาหกรรม ผู้จำหน่ายอุปกรณ์ลดความเร็วแบบกำหนดเอง