ตัวลดเกียร์แข็งตัวของ Extruder คืออะไร?
อ ตัวลดเกียร์แข็งของเครื่องอัดรีด คือตัวลดความเร็วสำหรับงานหนักที่มีฟันเฟืองกราวด์ชุบแข็งและแข็ง - โดยทั่วไปคือ 58-62 HRC ที่ด้านข้างของฟัน - ออกแบบมาเพื่อขับเคลื่อนเครื่องอัดรีดแบบสกรูเดี่ยวและสกรูคู่ภายใต้สภาวะแรงบิดสูงที่ต่อเนื่อง พื้นผิวฟันที่แข็งตัวเป็นข้อแตกต่างเพียงอย่างเดียวระหว่างกระปุกเกียร์ที่รักษาความแม่นยำมานานหลายทศวรรษกับเกียร์ที่พัฒนาฟันเฟือง เสียงรบกวน และการสั่นสะเทือนภายในไม่กี่ฤดูกาลของการผลิต
การอัดขึ้นรูปไม่ใช่การใช้งานเป็นครั้งคราว เครื่องอัดรีดพลาสติกหรือยางทำงานตลอดเวลา ดันโพลีเมอร์ที่มีความหนืดที่หลอมละลายผ่านแม่พิมพ์ด้วยความเร็วสกรูเกือบคงที่ และอาจกระทบถึงแรงบิดที่เพิ่มขึ้นอย่างรวดเร็วในระหว่างการสตาร์ทเครื่อง การทำงานขณะเย็น และการแปรผันของวัตถุดิบตั้งต้น ตัวลดคือหัวใจเชิงกลของชุดขับเคลื่อน โดยจะลดความเร็วของมอเตอร์ลงไปที่ 20-150 รอบต่อนาทีตามปกติของสกรูอัดขึ้นรูป เพิ่มแรงบิดเป็นทวีคูณ และจะต้องดำเนินการดังกล่าวโดยมีเวลาหยุดทำงานน้อยที่สุด นี่คือเหตุผลว่าทำไมจึงเข้าใจ วิธีการทำงานของตัวลดเกียร์อุตสาหกรรมและประเภทใดที่เหมาะกับระบบขับเคลื่อนของคุณ เรื่องสำคัญก่อนที่คุณจะรวบรวมข้อกำหนดเข้าด้วยกัน
คู่มือนี้จะอธิบายถึงการเปลี่ยนแปลงการเปลี่ยนเกียร์แบบแข็งในทางปฏิบัติ การเปรียบเทียบระหว่างการเปลี่ยนเกียร์แบบอ่อนและแข็งปานกลางอย่างไร พารามิเตอร์การเลือกใดที่สำคัญที่สุด และวิธีการจับคู่เฟืองทดกับกระบวนการอัดขึ้นรูปเฉพาะ
เหตุใดเครื่องอัดรีดจึงต้องการเฟืองที่แข็งตัว
การขับเคลื่อนของเครื่องอัดรีดล้มเหลวเนื่องจากความล้าของพื้นผิวก่อนที่จะพังเนื่องจากความแข็งแกร่ง ซึ่งเป็นเหตุผลว่าทำไมเฟืองที่ชุบแข็งจึงเป็นค่าเริ่มต้นของอุตสาหกรรมสำหรับการอัดขึ้นรูปอย่างต่อเนื่อง
วงจรการโหลดกำลังถูกลงโทษ การทำงานตลอด 24 ชั่วโมงหมายความว่าฟันเฟืองจะผ่านตาข่ายหลายล้านครั้งต่อปี และที่แต่ละตาข่าย ความเค้นสัมผัสของ Hertzian บนด้านข้างฟันจะสูง เมื่อเวลาผ่านไป ความเครียดจะทำให้เกิดรอยแตกขนาดเล็กจนกลายเป็นรูพรุน เกียร์แบบอ่อนหรือแบบธรรมดาที่ประมาณ 180-220 HB จะไม่มีความต้านทานความล้าที่พื้นผิวสำหรับหน้าที่นี้ สีข้างสึกหรอ ระยะฟันเฟืองเพิ่มขึ้น เสียงรบกวนเพิ่มขึ้น และสัญญาณความเร็วของสกรูไม่คงที่ ซึ่งแสดงโดยตรงเป็นการแปรผันของมิติในผลิตภัณฑ์ที่อัดขึ้นรูป
กลไกเดียวกันนี้จะทำให้เฟืองเครื่องอัดรีดขนาดเล็กบนเครื่องจักรแบบตั้งโต๊ะสึกหรอ: เฟืองทองเหลืองในเครื่องอัดรีดน้ำหนักเบาสามารถแสดงการสึกหรอที่มองเห็นได้หลังจากใช้งานงานอดิเรกเป็นเวลาสองสามเดือน ในเครื่องอัดรีดทางอุตสาหกรรม ฟิสิกส์จะเหมือนกัน มีเพียงต้นทุนในการเปลี่ยน เวลาหยุดทำงาน และอัตราของเสียเท่านั้นที่สูงกว่าหลายพันเท่า เฟืองที่ผ่านการชุบแข็งแล้ว คาร์บูไรซ์ที่ 58-62 HRC และพื้นผิวสำเร็จ ต้านทานการสึกหรอแบบเป็นรูพรุนและแบบยึดเกาะ และคงความแม่นยำดั้งเดิมของเฟืองทดเพื่อยืดอายุการใช้งานทางกลไกที่มากขึ้น
เพิ่มความเครียดจากความร้อนและการปนเปื้อน ห้องอัดรีดมีความร้อน และฝุ่นโพลีเมอร์หรือวัสดุที่เสื่อมสภาพสามารถเข้าถึงกระปุกเกียร์ได้โดยใช้ซีล ปีกที่แข็งตัวจะทนต่อการหล่อลื่นเล็กน้อยและการปนเปื้อนขนาดเล็กได้ดีกว่าวัสดุที่นิ่มกว่ามาก ซึ่งเป็นเหตุผลในทางปฏิบัติที่ผู้ประมวลผลมักระบุสิ่งเหล่านี้ไว้
พื้นผิวฟันแข็งกับแข็งปานกลางและอ่อน
สำหรับการเลือกระบบขับเคลื่อนเครื่องอัดรีด ความแข็งของพื้นผิวฟันเป็นพารามิเตอร์ที่สำคัญที่สุด โดยจะกำหนดความสามารถในการรับน้ำหนัก อายุการใช้งาน และความประหยัดของการสร้างใหม่ในที่สุด
| พารามิเตอร์ | ผิวฟันนุ่ม | พื้นผิวฟันแข็งปานกลาง | พื้นผิวฟันแข็ง |
|---|---|---|---|
| ความแข็งผิวโดยทั่วไป | เอชบี 180-220 | HB 300-360 / เหล็กแผ่นรีดร้อน 35-45 | เหล็กแผ่นรีดร้อน 58-62 |
| การรักษาความร้อน | การทำให้เป็นปกติหรือดับอารมณ์ | การชุบแข็งแบบเหนี่ยวนำ / ไนไตรด์ | คาร์บูไรซิ่งพร้อมการบดขั้นสุดท้าย |
| ความจุแรงบิดสัมพัทธ์ | 1.0 (พื้นฐาน) | 1.5-1.8 | 2.5-3.0 |
| ความต้านทานต่อแรงกระแทก | ต่ำ | ปานกลาง | สูง |
| บ่อและการสึกหรอของชีวิต | สั้นที่สุด | ระดับกลาง | ยาวที่สุด |
| ประสิทธิภาพโดยทั่วไป | 96-97% | 97-98% | 97-98.5% |
| เหมาะที่สุดสำหรับ | หน้าที่ของเครื่องอัดรีดเบาไม่ต่อเนื่อง | วงจรสายงานปานกลาง | การอัดขึ้นรูปอย่างต่อเนื่องทุกวันตลอด 24 ชั่วโมง |
เกียร์แบบคาร์บูไรซ์และกราวด์เป็นที่ต้องการสำหรับเครื่องอัดรีด เนื่องจากการเจียรแก้ไขการบิดเบือนจากการบำบัดความร้อน ดังนั้นโปรไฟล์ด้านข้างและความแม่นยำของตะกั่วจึงสามารถเข้าถึงคุณภาพ DIN คลาส 5-6 การผสมผสานระหว่างกล่องแข็งและแกนคาร์บอนต่ำที่แข็งแกร่ง ช่วยให้ฟันทนทานต่อความเสียหายที่พื้นผิวและความเมื่อยล้าจากการโค้งงอ เกียร์ที่มีความแข็งปานกลางจะอยู่ระหว่างนั้นและสามารถรับมือกับงานที่เป็นวงจรที่เบากว่าได้ แต่ยังคงด้อยอยู่สำหรับการอัดขึ้นรูปโพลีเมอร์ตลอดเวลา
เกณฑ์การเลือกลดเครื่องอัดรีด
พารามิเตอร์สี่ตัวตัดสินว่าตัวลดยังคงรอดจากหน้าที่อัดขึ้นรูปหรือไม่: ความจุแรงบิดและปัจจัยการบริการ อัตราส่วนและความเร็วเอาท์พุต อัตราความร้อน และการติดตั้งหรือการจัดแรงขับ
แรงบิดและปัจจัยการบริการ
กำหนดขนาดตัวลดขนาดเครื่องอัดรีดด้วยปัจจัยการบริการอย่างน้อย 1.5 และ 1.75-2.0 สำหรับสายการผลิตแบบสกรูคู่หรือสารประกอบที่มีการเติมสารสูง แรงบิดขณะสตาร์ท โพลีเมอร์เย็น และสกรูติดเป็นครั้งคราว ล้วนเกินภาระในสภาวะคงที่ ก ตัวลดเกียร์ทรงกระบอกผิวฟันที่แข็งตัว เป็นตัวเลือกแรกทั่วไปที่นี่: บรรจุแรงบิดสูงไว้ในขนาดที่กะทัดรัด และดูดซับโหลดเกินชั่วขณะตามปกติของการสตาร์ทเครื่องอัดรีด
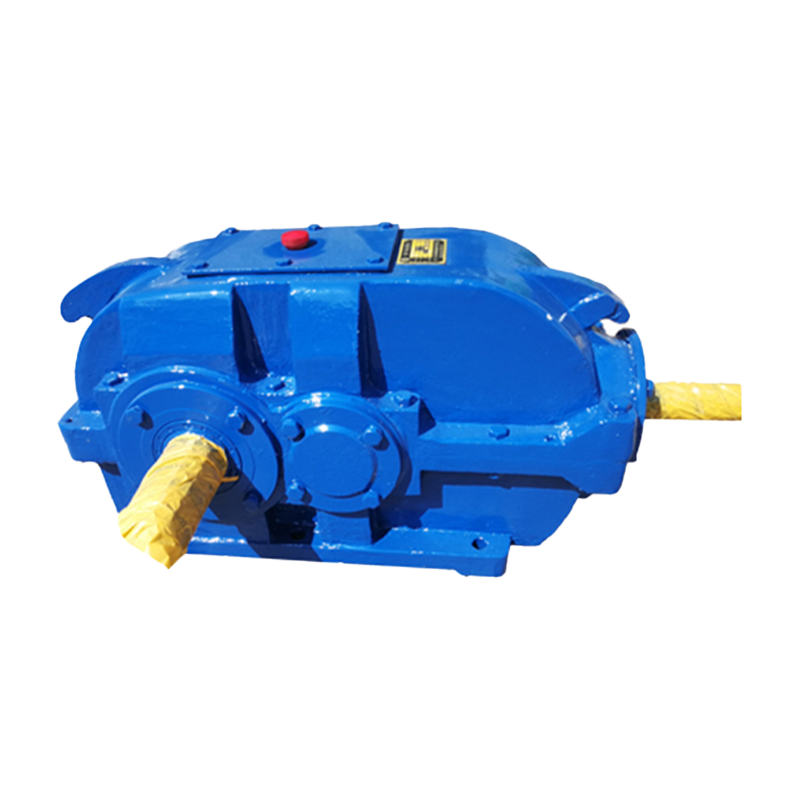 ผู้ผลิตลดเกียร์ทรงกระบอกพื้นผิวแข็งฟัน โรงงาน Taixing REDUCER เป็นผู้ผลิตและโรงงานลดเกียร์ทรงกระบอกพื้นผิวแข็งของจีนซึ่งมีประสบการณ์หลายปีในด้านความเร็วทางอุตสาหกรรม ดูผลิตภัณฑ์ →
อัตราส่วนและความเร็วเอาต์พุต
สกรูเครื่องอัดรีดส่วนใหญ่ทำงานระหว่าง 20 ถึง 150 รอบต่อนาที ตัวลดเกลียวแบบสองขั้นตอนที่มีอัตราส่วนประมาณ 10:1 ถึง 25:1 ครอบคลุมไลน์สกรูเดี่ยวส่วนใหญ่ ในขณะที่การผสมสกรูคู่อาจต้องใช้อัตราส่วนมากกว่า 25:1 ที่ความเร็วอินพุตสูงกว่า เลือกอัตราส่วนที่ทำให้การทำงานปกติอยู่ที่ 60-80% ของความเร็วเอาท์พุตที่กำหนดของตัวลด โดยเว้นระยะไว้โดยไม่ทำให้รถไฟเร่งความเร็วเกิน
อัตราความร้อนและพลังงานต่อเนื่อง
ตัวลดอาจมีแรงบิดเชิงกลเพียงพอ แต่มีความร้อนมากเกินไปในการให้บริการตลอด 24 ชั่วโมงทุกวัน ดังนั้นให้เปรียบเทียบพิกัดพลังงานความร้อน ไม่ใช่แค่พิกัดเชิงกล กับกำลังมอเตอร์จริง หากอุณหภูมิบ่อน้ำมันมีความเสี่ยงเกิน 85-90 องศาเซลเซียส ให้ระบุการบังคับหล่อลื่นด้วยเครื่องทำความเย็นหรือเพิ่มขนาดเฟรม การเปลี่ยนเกียร์แบบแข็งจะเย็นลงเนื่องจากมีแรงเสียดทานน้อยลง ซึ่งช่วยลดความเครียดจากความร้อนได้โดยตรง
การติดตั้ง การจัดเรียงเพลา และแรงขับ
ตัวลดโคแอกเซียลเหมาะกับรูปแบบมอเตอร์บนสุดขนาดกะทัดรัด ตัวลดเพลาแบบขนานมีความสูงต่ำกว่าแต่มีอัตราส่วนที่มาก และตัวลดดาวเคราะห์ให้ความหนาแน่นของแรงบิดสูงมากในระยะห่างจากศูนย์กลางที่สั้น ตรวจสอบอัตราแรงขับเมื่อใดก็ตามที่โหลดตามแนวแกนของสกรูถูกลำเลียงโดยแบริ่งลดขนาด แทนที่จะใช้แบริ่งแรงขับที่แยกจากกัน ซึ่งเป็นต้นทุนที่ซ่อนอยู่ในการปรับปรุงเครื่องอัดรีดหลายรุ่น ตรวจสอบด้วยว่าขนาดรูกลวง หน้าแปลนเอาต์พุต หรือฐานตรงกับกระบอกอัดรีดโดยไม่ต้องใช้อะแดปเตอร์ที่ไม่สะดวก
สี่โหมดความล้มเหลวป้องกันเกียร์แข็ง
การเกิดรูพรุน การครูด การโค้งงอ ความล้า และการสึกหรอจากการเสียดสีเป็นสาเหตุของความล้มเหลวของกระปุกเกียร์ของเครื่องอัดรีดเกือบทั้งหมด และการชุบแข็งจะจัดการกับปัญหาเหล่านี้ทั้งหมด
- การเกิดรูพรุน (ความล้าของพื้นผิว): ความเครียดจากการสัมผัสซ้ำๆ ทำให้สีข้างแตก ปีกข้างที่แข็งตัวที่ 58-62 HRC ต้านทานการเกิดรูพรุนได้นานกว่าปีกข้างแบบอ่อนหลายเท่าด้วยแรงบิดที่เท่ากัน
- การครูด (การสึกหรอของกาว): ฟิล์มน้ำมันที่แตกหักจะเชื่อมและฉีกขาดรอยต่อด้วยกล้องจุลทรรศน์บนพื้นผิวฟัน ปีกข้างแบบกราวด์ที่มีความแข็งและมีผิวเคลือบ Ra 0.4-0.8 ไมครอน ทนทานต่อการขีดข่วนได้ดีกว่ามาก
- ความเมื่อยล้าจากการดัดฟัน: โอเวอร์โหลดและติดขัดทำให้รากฟันงอ แกนที่แข็งแกร่งใต้เคสที่แข็งตัวช่วยให้รากแข็งแรง ในขณะที่เคสดูดซับความเสียหายที่พื้นผิว
- การสึกหรอจากการเสียดสี: ฝุ่นและวัสดุตักโพลีเมอร์เสื่อมสภาพที่สีข้าง การชุบแข็งจะชะลอการสูญเสียจากการเสียดสีและรักษาระยะฟันเฟืองที่คุณภาพการอัดขึ้นรูปต้องการ
การควบคุมระยะฟันเฟืองเป็นคันโยกคุณภาพโดยตรง: กล่องเกียร์ที่สึกหรอจะทำให้เกิดการสั่นเป็นจังหวะที่สกรู และการกระเพื่อมจะกลายเป็นการเปลี่ยนแปลงของความหนาของผนังในท่อ ฟิล์ม และโปรไฟล์ นั่นคือเหตุผลที่โปรเซสเซอร์ระบุระบบเกียร์กราวด์แบบแข็ง แม้ว่าราคาซื้อเริ่มแรกจะสูงกว่าก็ตาม
จับคู่ตัวลดกับกระบวนการอัดรีดของคุณ
กลุ่มลดเกียร์ที่เหมาะสมเป็นไปตามกระบวนการ: ไลน์แบบสกรูเดี่ยวชอบตัวลดเกลียวแบบแข็ง การคอมปาวน์ความเร็วสูงเหมาะกับประเภทดาวเคราะห์ และโรงงานที่มีความยืดหยุ่นชอบใช้กระปุกเกียร์แบบโมดูลาร์
| กระบวนการอัดรีด | ความเร็วสกรูทั่วไป | ลักษณะหน้าที่ | ตระกูลลดที่แนะนำ |
|---|---|---|---|
| ฟิล์ม แผ่น และท่อแบบสกรูเดี่ยว | 30-120 รอบต่อนาที | แรงบิดต่อเนื่องและสม่ำเสมอ | เพลาเกลียว / ขนานที่แข็งตัว |
| การผสมสกรูคู่ | 150-600 รอบต่อนาที | สูง power density, axial thrust | ตัวลดเกียร์ดาวเคราะห์ |
| การอัดขึ้นรูปยางและอีลาสโตเมอร์ | 10-60 รอบต่อนาที | แรงบิดสูงมาก ความร้อนสูง | ทรงกระบอกแข็ง ปัจจัยด้านการบริการที่กว้างขวาง |
| ขึ้นรูปและอัดเม็ดด้วยการหยุดบ่อยครั้ง | 20-150 รอบต่อนาที | วงจรเริ่มและหยุด | กล่องเกียร์สำหรับงานหนักแบบโมดูลาร์ |
สำหรับกลุ่มผลิตภัณฑ์สกรูเดี่ยวทั่วไป กลุ่มผลิตภัณฑ์ทรงกระบอกที่แข็งตัวจะให้ความสมดุลระหว่างแรงบิด ประสิทธิภาพ และต้นทุนที่ดีที่สุด เมื่อปรับขนาดพร้อมปัจจัยการบริการที่เพียงพอ ในกรณีที่พื้นที่มีจำกัดและความหนาแน่นของพลังงานเป็นสิ่งสำคัญอันดับแรก ตัวลดเกียร์ดาวเคราะห์ ให้แรงบิดที่สูงกว่าต่อหน่วยปริมาตรโดยมีดาวเคราะห์หลายดวง สำหรับโรงงานที่กำหนดค่าสายการผลิตใหม่หรือเปลี่ยนแปลงกระบวนการบ่อยครั้ง ก กล่องเกียร์สำหรับงานหนักแบบโมดูลาร์ ช่วยให้ส่วนประกอบที่ใช้แทนกันได้และการเปลี่ยนแปลงอัตราส่วนที่ง่ายกว่าตลอดอายุของสายการผลิต
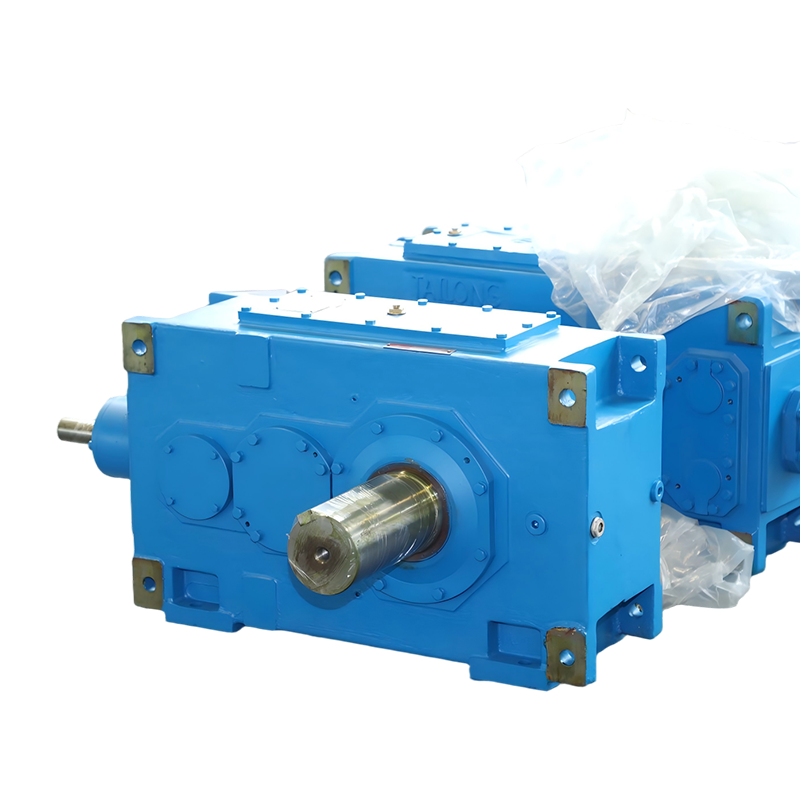 ผู้ผลิตกล่องเกียร์แบบโมดูลาร์สำหรับงานหนัก, โรงงาน Taixing Reducer เป็นผู้ผลิตและโรงงานกระปุกเกียร์แบบโมดูลาร์สำหรับงานหนักของจีนซึ่งมีประสบการณ์หลายปีในการลดความเร็วทางอุตสาหกรรม ทั้ง... ดูผลิตภัณฑ์ →
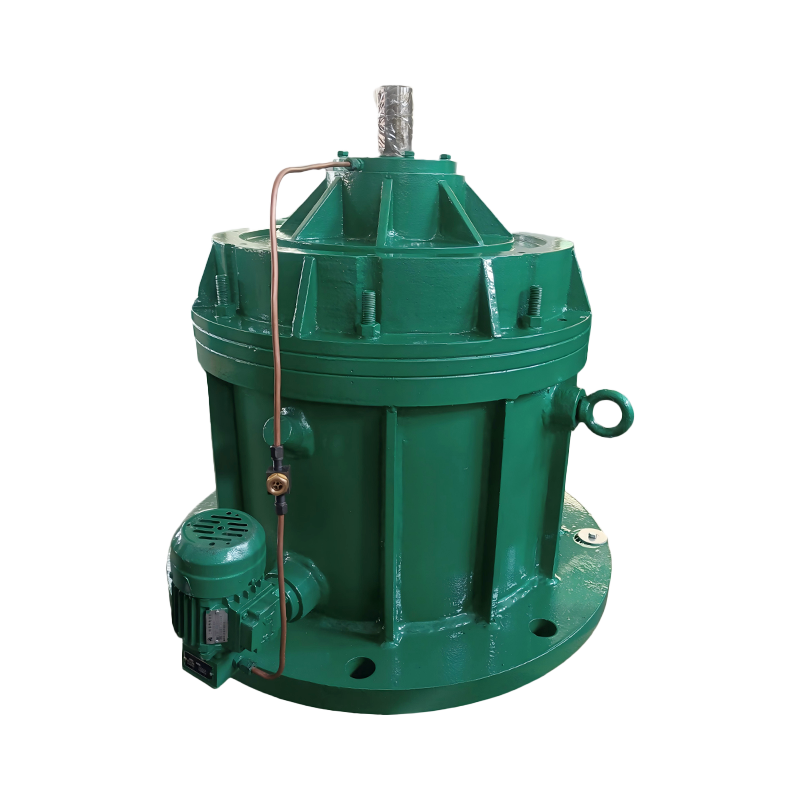 ผู้ผลิตโรงงานลดเกียร์ดาวเคราะห์ Taixing Reducer เป็นผู้ผลิตและโรงงานลดเกียร์ดาวเคราะห์ของจีนซึ่งมีประสบการณ์หลายปีในการลดความเร็วทางอุตสาหกรรม ขายส่ง... ดูผลิตภัณฑ์ →
รายการตรวจสอบการซื้อเครื่องลดเกียร์แข็งของ Extruder
ทำงานผ่านเจ็ดประเด็นเหล่านี้ก่อนสั่งซื้อ แต่ละแห่งได้ทำให้เกิดการทดแทนหรือสร้างใหม่จริงในโรงงานอัดรีด
- คำนวณแรงบิดเอาท์พุตที่ต้องการ: กำลังมอเตอร์ (kW) x 9550 หารด้วยความเร็วของสกรู (รอบต่อนาที) คูณด้วยปัจจัยการบริการอย่างน้อย 1.5
- ระบุความแข็งผิวฟันอย่างน้อย 58 HRC คาร์บูไรซ์สำหรับการอัดขึ้นรูปอย่างต่อเนื่อง ยอมรับการชุบแข็งแบบเหนี่ยวนำเฉพาะกับเส้นไซคลิกแบบเบาเท่านั้น
- เปรียบเทียบพิกัดกำลังความร้อนกับโหลดต่อเนื่องโดยเฉลี่ย ไม่ใช่แค่ป้ายชื่อมอเตอร์
- ตรวจสอบอัตราส่วนที่ใช้ได้กับหน้าต่างความเร็วของสกรู: 20-150 รอบต่อนาทีสำหรับพลาสติกส่วนใหญ่ และสูงสุด 600 รอบต่อนาทีสำหรับการผสม
- ยืนยันพิกัดโหลดแรงขับเมื่อแรงตามแนวแกนของสกรูเข้าสู่ตัวเรือนลดขนาด
- ตรวจสอบโหมดการหล่อลื่น: สาดสำหรับท่อขนาดเล็กเป็นช่วงๆ บังคับหมุนเวียนพร้อมระบายความร้อนตลอด 24 ชั่วโมงทุกวัน และอุณหภูมิแวดล้อมสูง
- ขอข้อมูลเสียงที่วัดได้ การสั่นสะเทือน และความแม่นยำของเกียร์ในคลาส DIN หรือ ISO ไม่ใช่แค่การจัดอันดับแค็ตตาล็อกเท่านั้น
คำถามที่พบบ่อย: ตัวลดเกียร์แข็งตัวของ Extruder
"ชุบแข็ง" หมายความว่าอะไรในตัวทดเกียร์ชุบแข็ง?
แข็งหมายถึงพื้นผิวฟันเฟือง เฟืองได้รับการชุบคาร์บูไรซ์หรือชุบแข็งด้วยการเหนี่ยวนำ ดังนั้นปีกจึงมีความแข็งสูงในขณะที่แกนกลางยังคงแข็งแกร่ง ในเครื่องลดขนาดเครื่องอัดรีดทางอุตสาหกรรม ข้อกำหนดมาตรฐานได้รับการชุบแข็งด้วยเคสถึง 58-62 HRC พร้อมการขัดผิว
ตัวลดเกียร์ที่แข็งแล้วควรมีอายุการใช้งานนานเท่าใดก่อนที่จะสร้างใหม่
ด้วยขนาด การหล่อลื่น และการระบายความร้อนที่ถูกต้อง ตัวลดความแข็งในการอัดรีดสามารถทำงานได้ 50,000-100,000 ชั่วโมงก่อนที่จะต้องเปลี่ยนเกียร์ ซึ่งโดยทั่วไปจะใช้เวลา 10-15 ปีของการผลิตต่อเนื่อง เทียบกับเวลาเพียงไม่กี่ปีสำหรับการเปลี่ยนเกียร์แบบอ่อนภายใต้ภาระเดียวกัน
ฉันสามารถใช้ตัวลดภาระสายพานลำเลียงกับเครื่องอัดรีดได้หรือไม่
ไม่ใช่โดยไม่ต้องคำนวณใหม่ เครื่องอัดรีดต้องการปัจจัยการบริการที่สูงขึ้น แรงบิดคงที่ และความจุความร้อนที่แท้จริง ตัวลดสายพานลำเลียงอาจมีอัตราส่วนเดียวกันแต่ขาดพิกัดความร้อนสำหรับการอัดขึ้นรูปตลอด 24 ชั่วโมง ดังนั้นจะร้อนเกินไปหรือเป็นหลุมก่อนที่จะถึงอายุการใช้งาน
เหตุใดเฟืองเครื่องอัดรีดขนาดเล็กจึงสึกหรอเร็วมาก
เนื่องจากมักทำจากทองเหลืองอ่อนหรือเหล็กเผาผนึกเพื่อลดต้นทุน และการสึกหรอถือเป็นปัญหาพื้นฐานด้านความแข็งของพื้นผิว เหตุผลเดียวกันกับที่ตัวลดเครื่องอัดรีดทางอุตสาหกรรมระบุว่ามีการใช้ปีกข้างที่แข็ง: ความแข็ง ไม่ใช่ความแข็งแรงดิบ ควบคุมการสึกหรอและการเลื่อนแบบเป็นรู
คำแนะนำขั้นสุดท้าย
อ extruder hardened gear reducer earns its premium through longer life, stable backlash, lower operating temperature and fewer unplanned stops. The practical buying rule is simple: size torque with a service factor of at least 1.5, insist on carburized-and-ground tooth flanks, and verify the thermal rating against your worst continuous case.
ก่อนที่จะสรุปข้อกำหนด โปรดตรวจสอบของเรา ตัวลดเกียร์ดาวเคราะห์ technical guide หากกระบวนการของคุณทำงานที่ความเร็วอินพุตสูงหรือระยะห่างจากศูนย์กลางที่แคบ การจัดเรียงของดาวเคราะห์มักจะเอาชนะการจัดเรียงแบบขดลวดในระบอบการปกครองนั้น หลังจากจัดส่งแล้วให้ปฏิบัติตาม บันทึกการติดตั้งและการทดสอบการเดินเครื่องลดกำลังแรงสูง เนื่องจากความแม่นยำในการติดตั้งและการจัดตำแหน่งเป็นตัวกำหนดอายุการใช้งานที่ยาวนาน
Taixing Reducer Co., Ltd. ผลิตตระกูลตัวลดเหล่านี้มาตั้งแต่ปี 1984 โดยมีการเจียรเฟืองภายในบริษัทสูงถึง 3 เมตร, เฟืองเฟืองสูงถึง 3.2 เมตร, ซีรีส์ 16 รายการ, ข้อมูลจำเพาะมากกว่า 10,000 รายการ และผลผลิตต่อปี 200,000 หน่วย - รวมถึงการกำหนดค่าไดรฟ์อัดรีดที่ไม่ได้มาตรฐาน ความลึกของการผลิตคือสิ่งที่ทำให้เกียร์ทดรอบแข็งเป็นการลงทุนเพียงครั้งเดียวแทนที่จะต้องเสียค่าใช้จ่ายซ้ำๆ